油缸底座锻件是液压系统中关键的基础部件,作为液压油缸的支撑结构,直接承受油缸工作时的压力、冲击载荷以及设备运行中的振动和磨损,其性能与质量直接影响整个液压系统的稳定性和设备的使用寿命。山西佳宁锻造股份有限公司作为专业的锻件制造商,凭借较好的生产工艺、严格的质量控制体系以及丰富的行业经验,为国内外客户提供优良品质、可靠性能的油缸底座锻件产品。
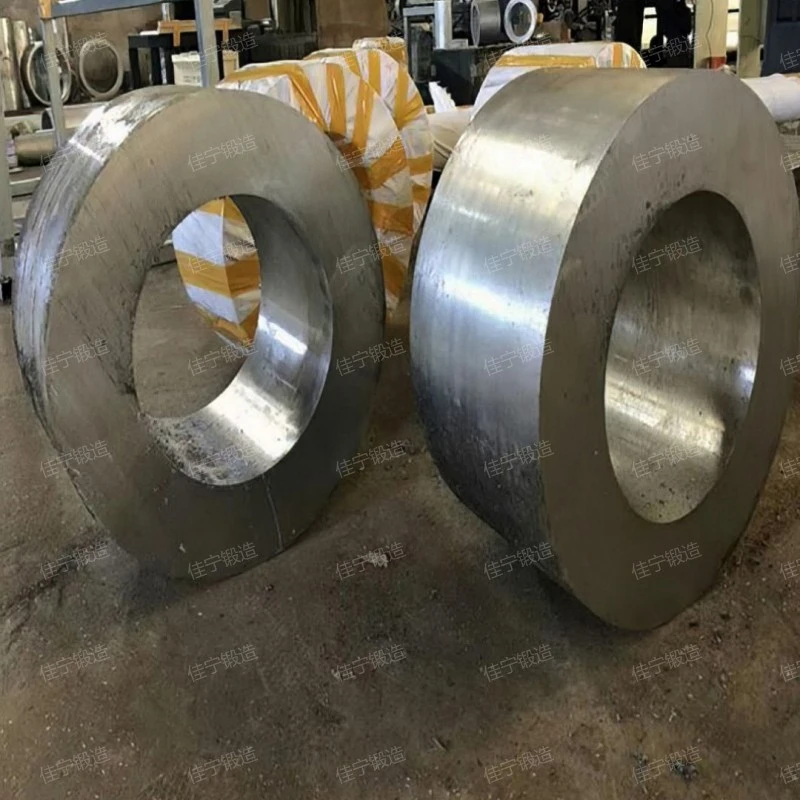
油缸底座锻件通常采用较较高强度合金钢或良好碳素结构钢为原材料,经过精细锻造工艺制成。公司采用较好的模锻技术,通过模具对金属进行塑性变形,使锻件内部组织均匀,晶粒细化,从而提高材料的强度、韧性和耐磨性。例如,对于大型油缸底座锻件,采用热模锻工艺,在高温(约1100-1200℃)下进行锻造,此时金属处于塑性状态,易于成型,且能消除原材料中的内应力,避免锻件产生裂纹。经过锻造后的锻件,再进行正火或调质处理,进一步优化材料性能,有助于其力学性能达到设计要求。
在油缸底座锻件的生产过程中,从原材料进厂到最终成品,每个环节都严格遵循标准化流程。首先,原材料进厂时,公司技术部门会对钢材的化学成分、力学性能、表面质量等进行全面检验,有助于符合国家标准(如GB/T 3077-2015《合金结构钢》或GB/T 699-2015《良好碳素结构钢》等)的要求。检验合格的原材料会进入加热炉进行均匀加热,加热温度根据钢材种类和锻造工艺确定,有助于金属达到较好塑性状态。随后,通过压力机或锤锻机进行模锻,模具采用较较高强度合金钢制造,经过精细加工,有助于锻件的尺寸精度和表面质量。锻造完成后,锻件会进入冷却区进行空冷或喷雾冷却,控制冷却速度,避免因冷却过快导致组织转变不均。冷却后的锻件再进行热处理,如调质处理,通过淬火和回火工艺,使材料获得良好的综合力学性能,提高锻件的抗疲劳性能和抗冲击能力。
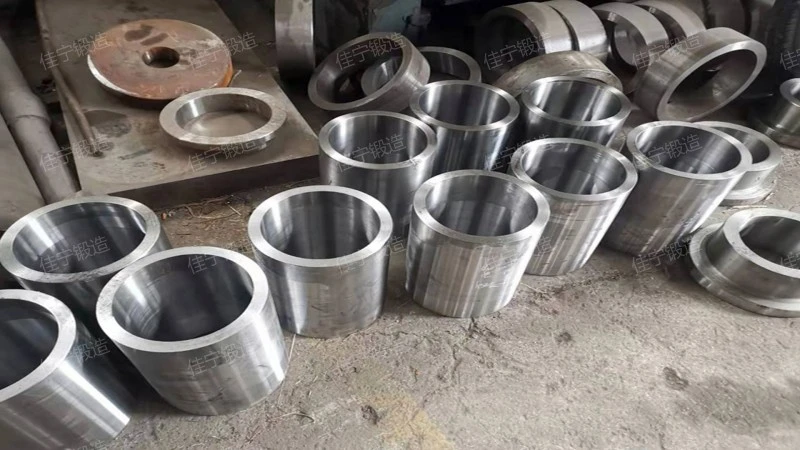
机械加工是油缸底座锻件生产的重要环节,用于去除锻造过程中产生的飞边、毛刺,并加工出油缸安装孔、支撑面等关键部位。公司采用数控机床(如加工中心)进行加工,有助于加工精度和表面质量。加工过程中,会进行尺寸测量和形位公差检测,有助于每个锻件的尺寸符合设计图纸要求。例如,油缸底座的安装孔直径、位置度、表面粗糙度等参数,都需要严格控制在公差范围内。此外,对于大型油缸底座,可能还需要进行表面处理,如喷丸处理,以提高锻件的疲劳强度和抗腐蚀能力;或进行抛光处理,使表面更加光滑,减少油液流动阻力。
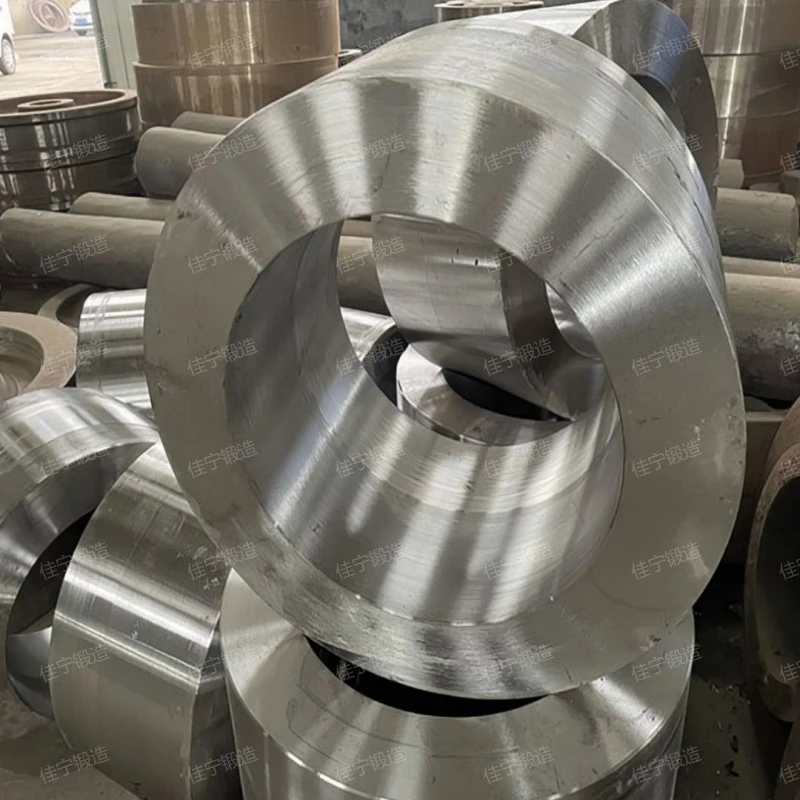
质量检测是有助于油缸底座锻件质量的关键环节。山西佳宁锻造股份有限公司配备较好的检测设备,对每个油缸底座锻件进行1检测。检测项目包括:超声波探伤(用于检测内部裂纹、疏松等缺陷)、硬度测试(验证材料强度)、尺寸测量(检查尺寸公差)、形位公差检测(有助于安装面垂直度、平行度等)、表面粗糙度检测(有助于加工质量)。所有检测数据都会记录在案,并生成检测报告,有助于每个产品都符合质量标准。例如,超声波探伤采用B型显示,通过检测回波信号判断内部缺陷的位置和大小;硬度测试采用洛氏硬度计,测量不同部位的硬度值,有助于均匀性;尺寸测量采用三坐标测量仪,对关键尺寸进行高精度测量。通过这些检测手段,公司能够及时发现并处理不合格产品,有助于最终交付给客户的产品都是合格品。
服务热线
微信咨询
回到顶部


