轴锻件是通过锻造工艺加工而成的关键机械零件,属于锻压加工领域的重要产品。它以金属为原材料,通过加热、塑性变形等工序,形成具有特定形状和性能的轴类零件。轴锻件在工业设备中扮演着核心角色,广泛应用于汽车制造、工程机械、工业机械传动系统等场景。例如,汽车中的传动轴、曲轴,工程机械的连杆轴,工业机械的支撑轴等,均属于轴锻件范畴。这些零件需要具备较较高强度、高精度、良好的耐磨性和抗疲劳性能,以承受复杂的力学载荷和长期运行中的磨损。
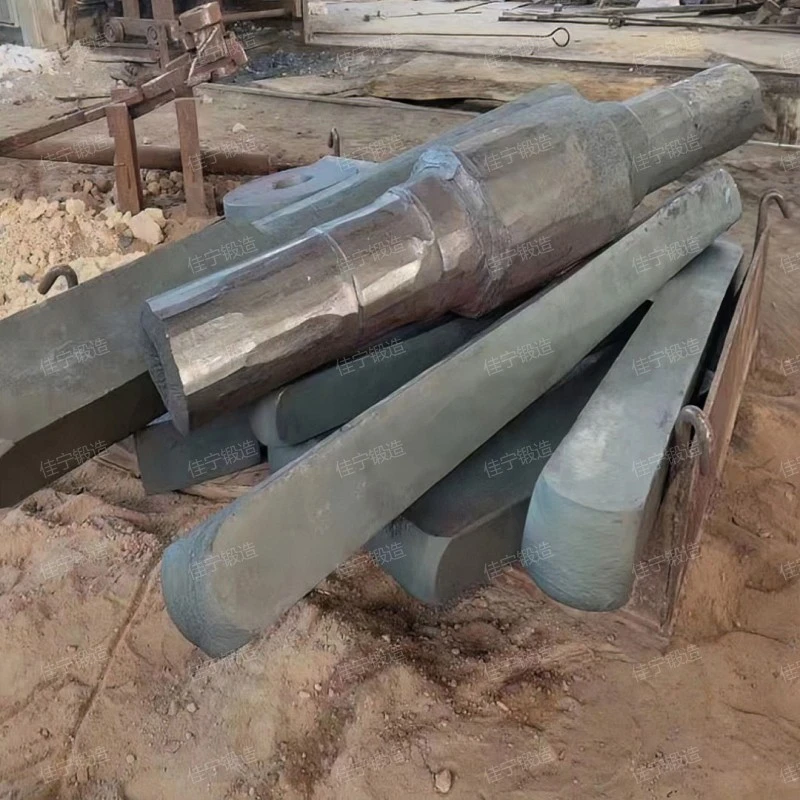
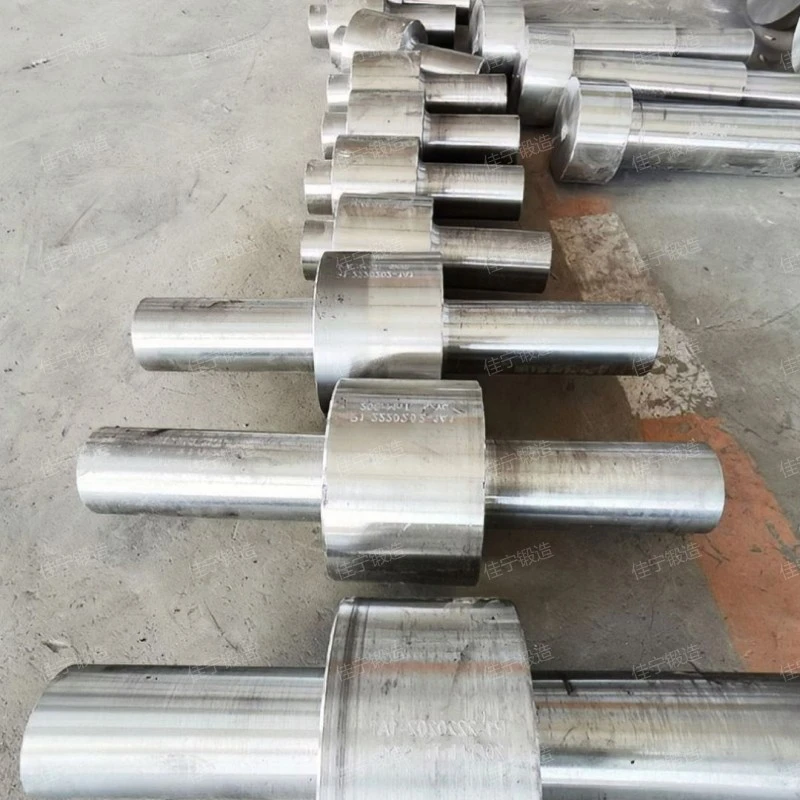
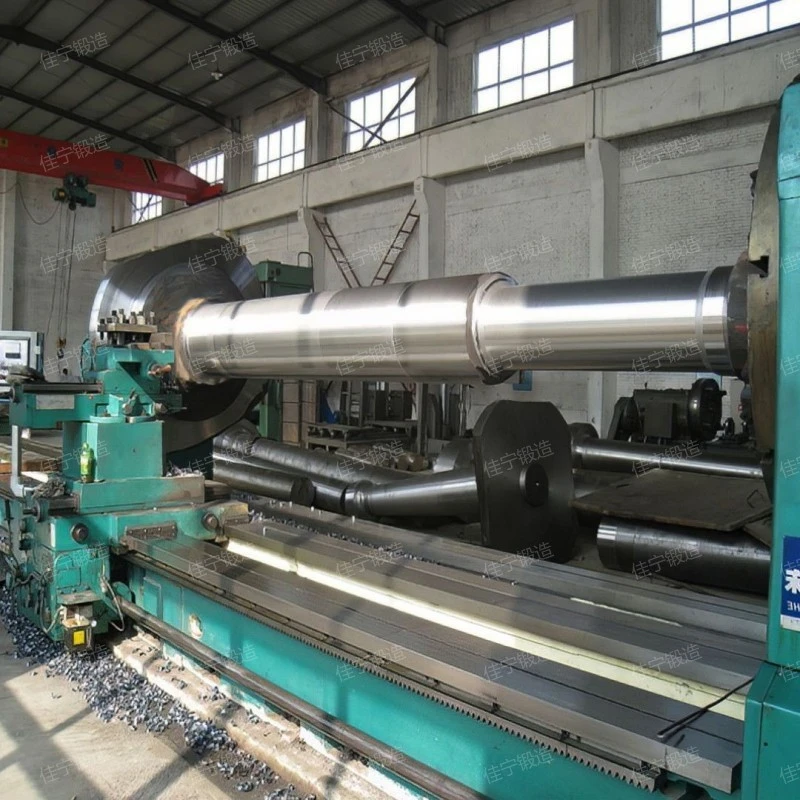
山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)作为专业的轴锻件制造商,凭借较好的生产技术和丰富的行业经验,为市场提供了优良品质的轴锻件产品。公司生产的轴锻件不仅满足通用标准,还能根据客户的具体需求进行定制化设计,有助于产品与客户设备稳定匹配。佳宁锻造的轴锻件在尺寸精度、力学性能、表面质量等方面均达到较好,能够有所改善客户设备的运行效率和可靠性。例如,针对汽车传动系统,佳宁锻造的传动轴锻件采用了较较高强度合金钢,通过精细锻造工艺,实现了高精度和轻量化,降低了整车重量,提高了传动效率。
佳宁锻造的轴锻件生产过程严格遵循科学工艺流程,每个环节都经过精细控制,有助于产品质量。首先,原材料选择是关键,公司选用良好合金钢,如40Cr、45钢、20CrMo等,这些材料具有良好的塑性和强度,为后续加工奠定基础。原材料进厂后,首先开始化学成分分析,通过光谱仪检测碳、锰、硅、磷、硫等元素含量,有助于符合国家标准(如GB/T 3077-2015等)。其次,加热工序,原材料在锻造前需经过均匀加热,温度控制在适宜范围内,通常为1100-1250℃(具体温度根据钢材牌号和零件尺寸调整),以有助于金属达到塑性状态,便于塑性变形。加热过程中,采用炉温控制系统,有助于加热均匀,避免局部过热或过烧。接着是锻造工序,采用热模锻工艺,通过压力机(如摩擦压力机、曲柄压力机)施加压力,使金属发生塑性变形。对于复杂形状的轴锻件,可能采用多道次锻造,逐步形成零件形状。锻造过程中,通过控制锻造比(变形程度,通常为2-8倍),提高零件的致密度和力学性能。例如,对于直径较大的传动轴,锻造比控制在3-5倍,以消除原材料中的夹杂物,提较较高强度。之后是热处理工序,包括正火、回火等。正火处理通常在820-880℃下保温后空冷,目的是消除锻造应力,细化晶粒,提高材料的强度和韧性;回火处理则根据零件要求选择不同温度(如500-650℃),保温后空冷,目的是稳定组织,提高零件的疲劳寿命和抗冲击性能。对于需要表面硬化的轴锻件,还可能进行表面淬火处理,如高频感应加热淬火,提高表面硬度,增强耐磨性。最后,机加工工序,对锻造后的零件进行车削、磨削、铣削等加工,达到最终尺寸和表面粗糙度要求。例如,轴类零件的圆柱度、同轴度等尺寸精度要求较高,需通过精细车床和磨床加工,有助于尺寸公差在±0.02mm以内,表面粗糙度达到Ra0.8μm以下。整个工艺流程中,每道工序都有严格的参数控制和质量检测,有助于最终产品符合国家标准或客户技术要求。
服务热线
微信咨询
回到顶部


