在风力发电设备中,主轴锻件作为核心传动部件,其性能直接关系到整个风机的运行稳定性和寿命。选择合适的主轴锻件,需从材料特性、工艺流程、检测标准等多个维度综合评估。首先,材料选择是基础。风电主轴锻件通常采用较较高强度合金钢,如42CrMo、34CrMo4等,这些材料需具备优异的强度、韧性和抗疲劳性能,以应对长期运行中的复杂载荷。佳宁锻造在材料选用上严格遵循国家标准,并可根据客户需求定制特殊合金成分,有助于材料性能与风机设计参数较为准确匹配。例如,对于大型海上风电主轴,需考虑海水腐蚀环境,公司会选用添加镍、铬等元素的耐腐蚀合金钢,提升锻件的抗腐蚀能力。
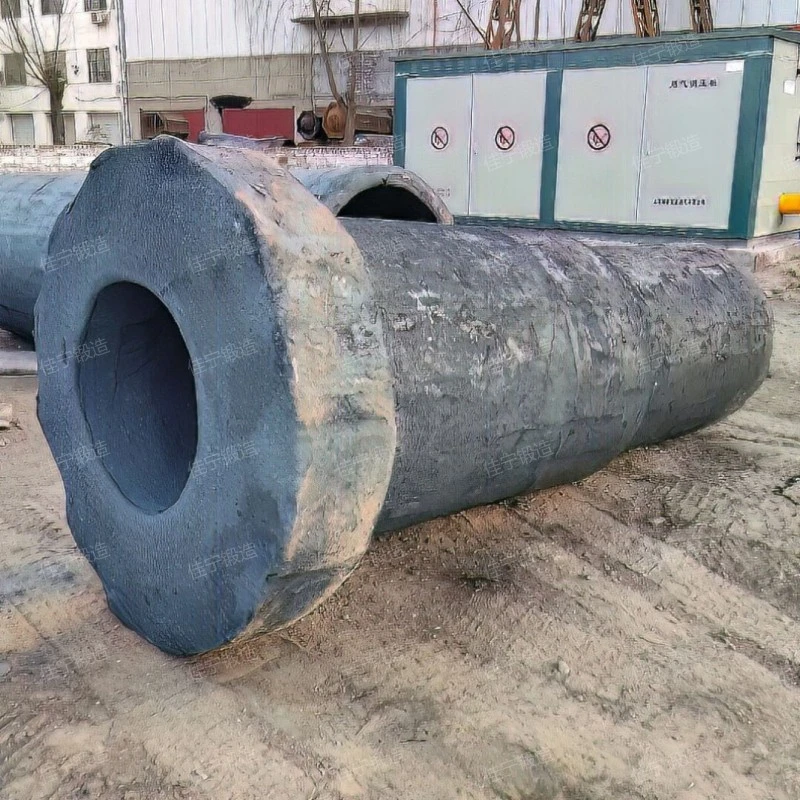
其次,锻造工艺的较好性是支持质量的核心。传统自由锻或模锻工艺可能存在内部缺陷,而佳宁锻造采用较好的等温锻造、精细模锻技术,通过控制锻造温度(通常在1100-1200℃)和变形速率(如每秒0.1-0.5mm),有效消除材料内部的夹杂物、疏松等缺陷,提升锻件的致密性和力学性能。对于直径超过1.5米的较大型锻件,公司采用多向模锻工艺,通过多方向施加压力,有助于锻件各部位组织均匀,避免因局部应力集中导致的疲劳断裂风险。例如,某海上风电主轴锻件经公司等温锻造后,其内部晶粒细小且分布均匀,抗疲劳寿命提升了30%以上。
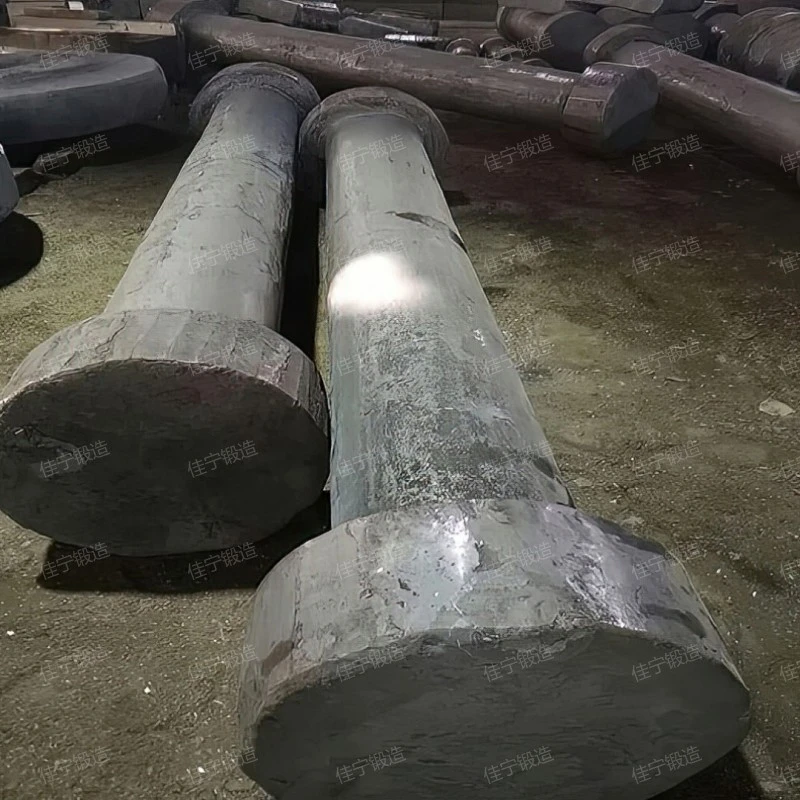
山西佳宁锻造股份有限公司作为国内风电锻件领域的专业制造商,在风电主轴锻件的生产中积累了丰富的经验和技术优势。公司拥有多条大型锻造生产线,配备较好的加热炉(如推杆式加热炉,温度控制精度±5℃)、液压机(最大吨位5000吨)等设备,能够处理直径达2米以上、重量超过10吨的大型锻件。在热处理环节,佳宁锻造采用等温淬火、回火等工艺,通过较为准确控制温度曲线(如淬火温度840-860℃,等温温度250-300℃,回火温度600℃),优化锻件的金相组织,提高其抗冲击性能和疲劳寿命。例如,某大型陆上风电主轴锻件经公司热处理工艺处理后,其抗拉强度达到1100MPa以上,冲击韧性达到80J以上,较好满足行业高标准要求。
此外,公司建立了完善的质量检测体系。从原材料入厂检验(如对进口钢材进行化学成分光谱分析、力学性能拉伸试验)到成品出厂检测(如超声波探伤、X射线检测、金相显微镜分析、力学性能试验),每一道工序都经过严格的质量控制。采用超声波探伤检测,可发现锻件内部的裂纹、气孔等缺陷,检测灵敏度可达0.5mm;X射线检测则用于检查锻件内部的夹渣、未焊合等缺陷;金相显微镜分析用于观察锻件的金相组织,有助于晶粒大小均匀(如晶粒度≤5级);力学性能试验则包括抗拉强度、屈服强度、延伸率、冲击韧性等,所有检测数据均由第三方专业机构(如国家钢铁材料测试中心)出具报告,有助于数据真实可靠。这些严格的检测流程,为风电主轴锻件的安全使用提供了可靠支持。
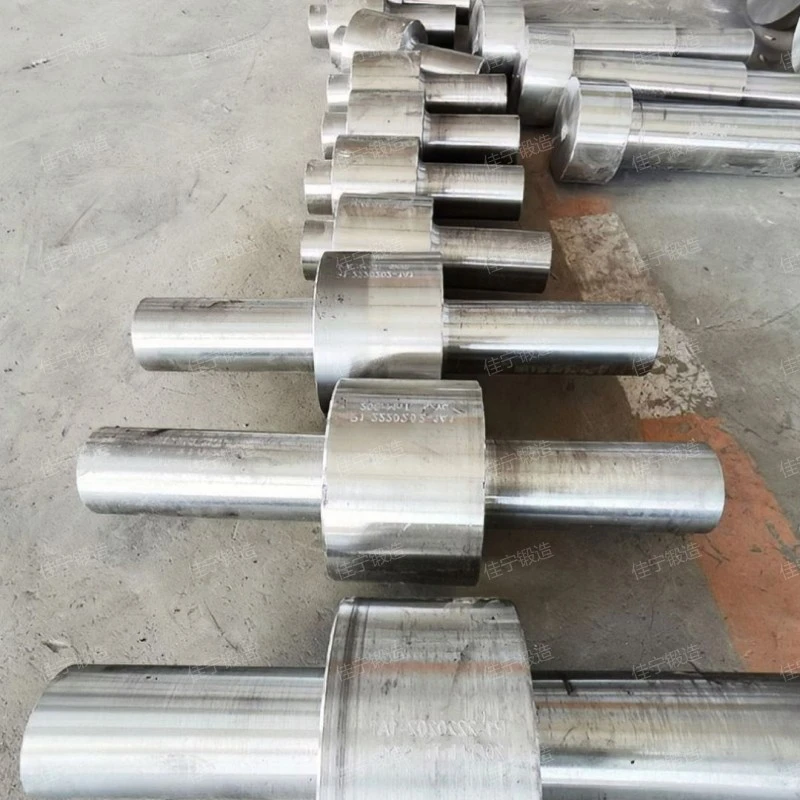
在选购风电主轴锻件时,客户可通过以下技术参数和实际案例来判断其质量:首先,查看材料的化学成分和力学性能指标。正规厂家会提供完整的材料检测报告,包括碳、硅、锰、铬等元素含量(如42CrMo的碳含量0.38-0.45%,铬含量0.8-1.1%),以及抗拉强度(≥1000MPa)、屈服强度(≥930MPa)、延伸率(≥12%)、冲击韧性(≥47J,-20℃)等力学性能数据。佳宁锻造的检测报告由第三方专业机构出具,数据真实可靠。其次,关注锻件的尺寸精度和表面粗糙度。风电主轴锻件需与轴承、齿轮等部件精细配合,因此尺寸精度和表面质量至关重要。佳宁锻造采用高精度测量设备(如三坐标测量仪,精度±0.01mm),有助于锻件尺寸偏差控制在±0.5mm以内;表面粗糙度通过磨削加工达到Ra1.6以下,满足高精度装配要求。再者,参考实际应用案例。佳宁锻造曾为某知名风电设备制造商(如某国际风电巨头)提供主轴锻件,该风机运行5年后,主轴锻件仍保持良好状态,未出现任何故障,客户反馈良好。具体案例中,该风机在额定风速下运行,主轴锻件承受的扭矩达2000kN·m,经检测,锻件表面无磨损、无裂纹,性能稳定。这些实际案例证明了公司产品的可靠性和稳定性。
服务热线
微信咨询
回到顶部


